


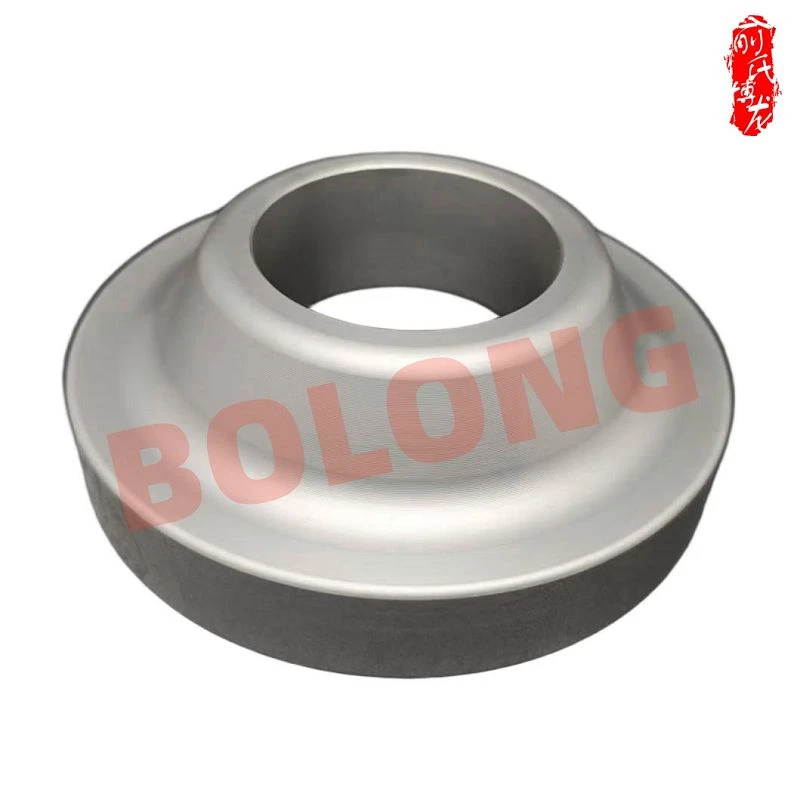

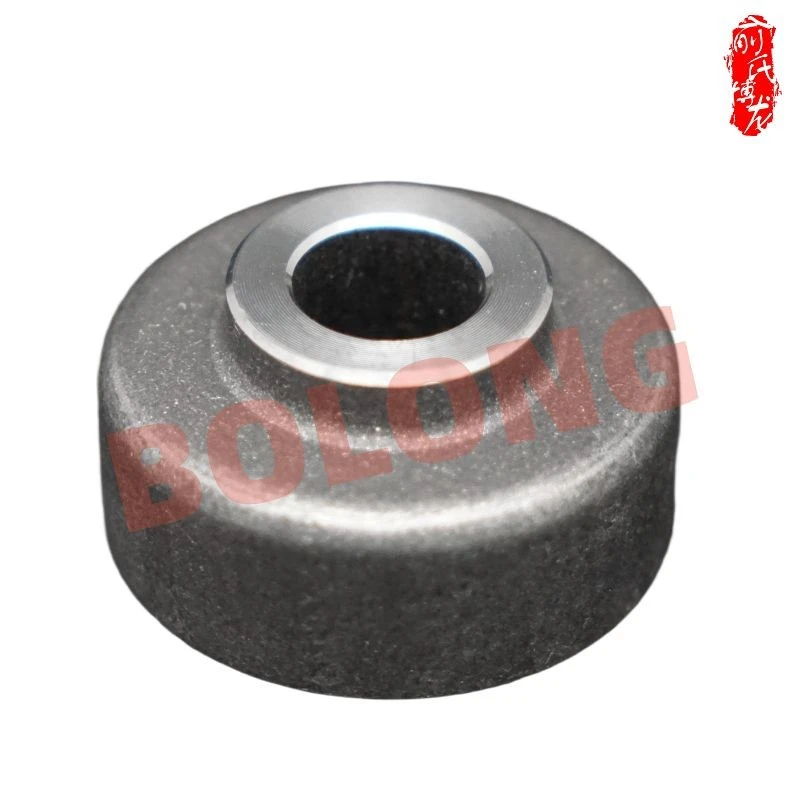
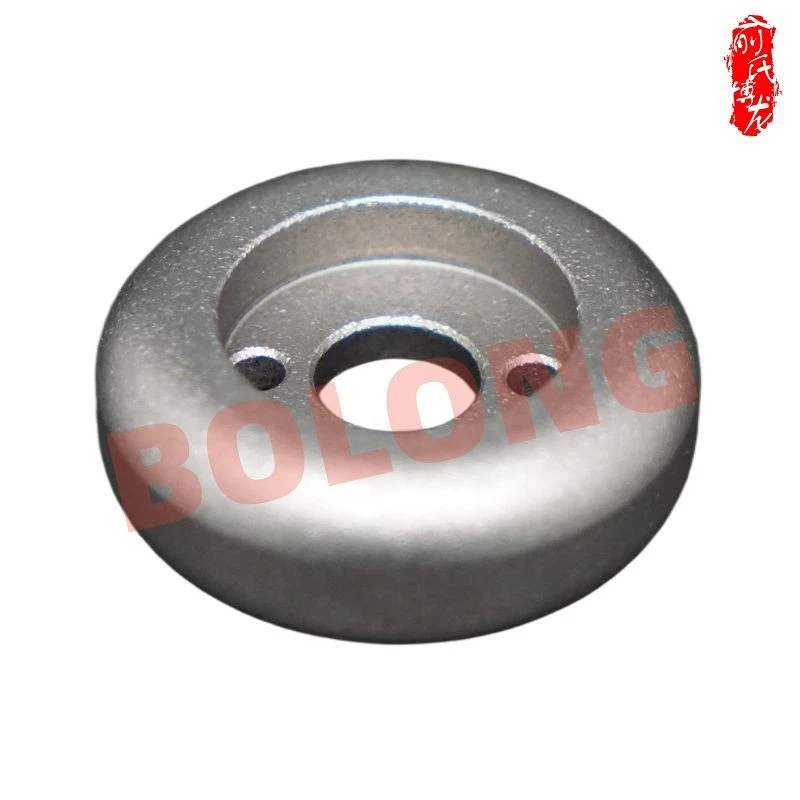
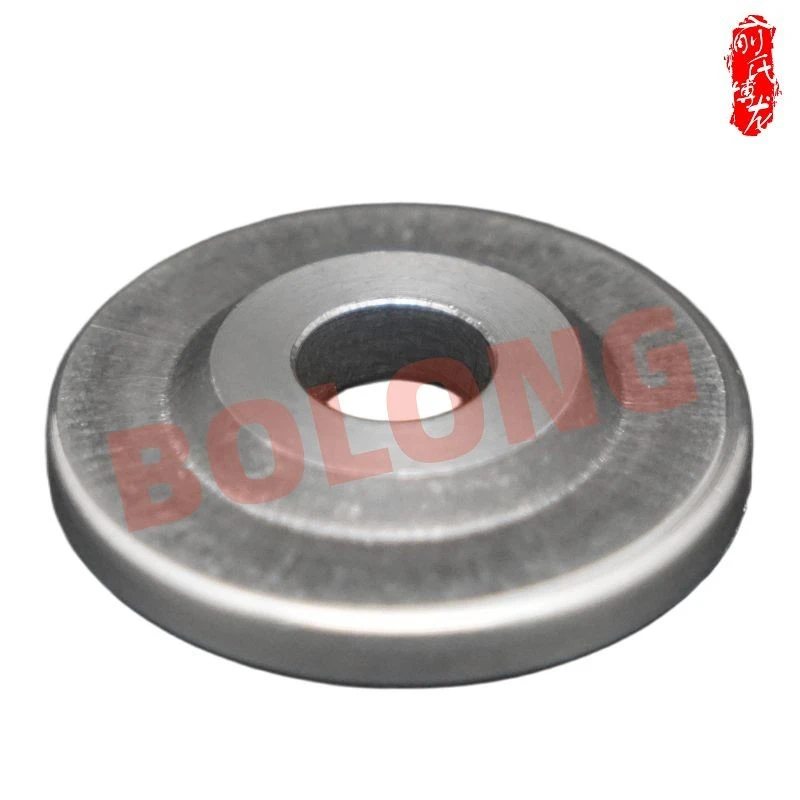
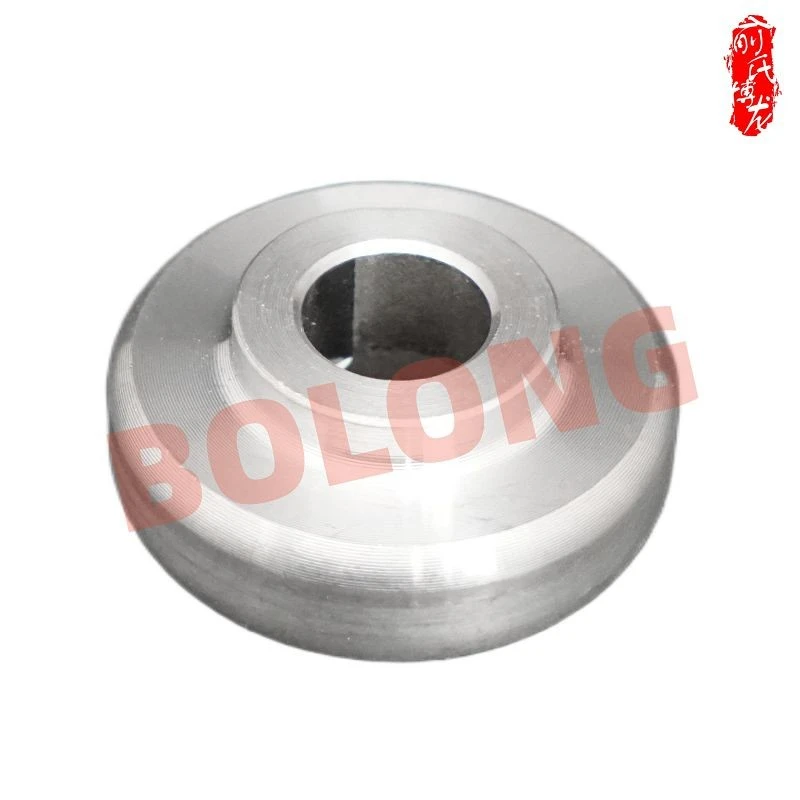

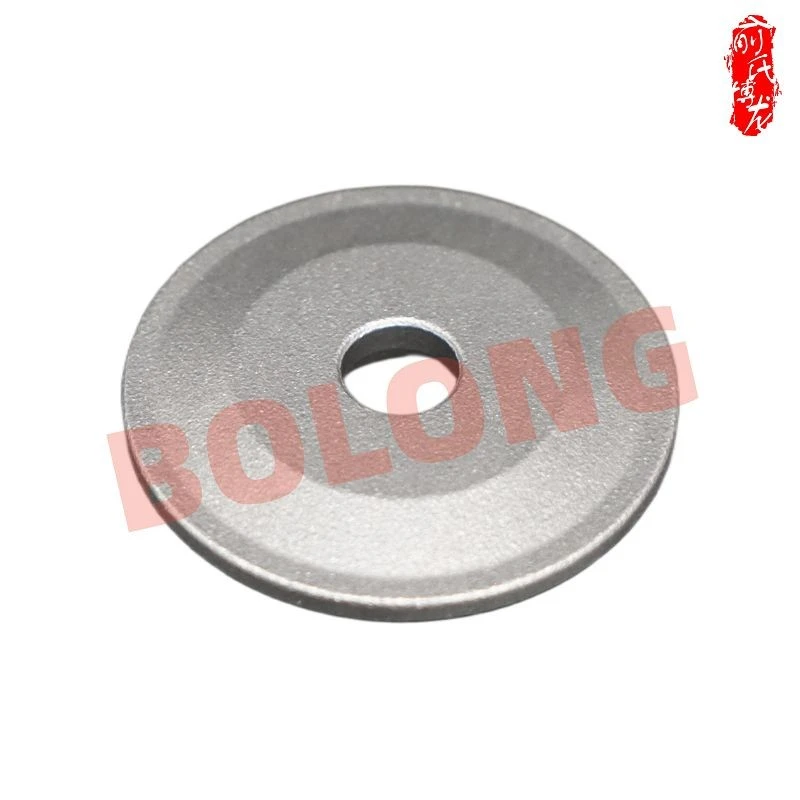
Ningbo Fenghua Bolong Machinery Manufacturing Co., Ltd. är en av de ledande tillverkarna och leverantörerna av spjällresonansmassa i Kina. Köp gärna en hållbar dämparesonansmassa tillverkad i Kina här från vår fabrik. Alla skräddarsydda produkter är av hög kvalitet och konkurrenskraftiga priser.
Kärnfördelar
Precisionsfrekvensinställning- Varje dämparmassa är kalibrerad till en specifik resonansfrekvens - vanligtvis 30–70 Hz för motor-relaterade vibrationer och 10–15 Hz för chassiskakning. Det effektiva frekvensområdet bestäms av kombinationen av massavärde, monteringsposition och dämpningsegenskaper, vilket säkerställer exakt dämpning av problemfrekvenser som identifieras under fordonsutvecklingen.
Q235 Kolstålkonstruktion- Tillverkat av strukturellt-kolstål per GB/T 700, vilket ger den densitet och styvhet som krävs för effektiv massjustering samtidigt som god bearbetbarhet och kostnadseffektivitet bibehålls. Materialcertifikat och verifiering av kemisk sammansättning säkerställer konsekventa egenskaper över varje produktionssats.
Zink-Nickellegering Långtids-korrosionsskydd- Elektropläterad zink-beläggning av nickellegering enligt SMTC 5 100-003-5p-RH43-specifikation, 8–15 μm tjocklek med silverfinish. Neutral saltspraytestning enligt ISO 9227 ger mer än eller lika med 144 timmar till vitrost och mer än eller lika med 720 timmar till rödrost - motsvarande 6–10 gånger korrosionsbeständigheten hos konventionell zinkplätering vid motsvarande tjocklek.
Beläggningsintegritet och vidhäftning -Galvaniseringsprocessen säkerställer enhetlig täckning över alla ytor - inklusive invändiga kanter, hörn och gängegenskaper - utan obelagda områden. Beläggningens vidhäftning är verifierad enligt ISO 2819, utan flagning, fjällning eller sprickbildning. Färdiga ytor är fria från repor, sprickor, porositet, rostfläckar eller andra defekter som kan påverka montering, säkerhet eller utseende.
Passivt underhåll-Fri drift- Inga sensorer, ledningar eller kontrollenheter krävs. När den väl har installerats fungerar enheten utan strömförsörjning, kalibrering eller periodiskt underhåll - och ger stabil, pålitlig vibrationsdämpning under hela fordonets livslängd utan ytterligare felpunkter.
Flexibla monteringskonfigurationer- Tillgänglig i anpassade geometrier - cylindriska, block-formade eller komplexa konturer - för att passa specifika fordonspaketbegränsningar. Monteringsfunktioner (genom-hål, gängade insatser eller svetsade bultar) bearbetas enligt kundens ritningar, vilket möjliggör direkt bult-vid installation utan ytterligare fästen eller strukturella ändringar.
Full processspårbarhet- Från inkommande material till färdig produkt, varje batch dokumenteras med fabrikscertifikat, bearbetningsdimensionella register, beläggningstjockleksmätningar och saltspraytestrapporter - som säkerställer fullständig spårbarhet från råmaterial till slutlig leverans.
Tekniska specifikationer
|
Parameter |
Detaljer |
|
Produktnamn |
Dämparesonansmassa - avstämda vibrationsabsorberande komponenter |
|
Material |
Q235 GB/T 700 (strukturellt kolstål) |
|
Tillverkningsprocess |
Bearbetning/smidning → zink-galvanisering av nickellegering |
|
Beläggningsspecifikation |
SMTC 5 100-003-5p-RH43, 8–15 μm tjocklek, silverfinish |
|
Korrosionsbeständighet (ISO 9227) |
Vitrost Större än eller lika med 144h; Röd rost Större än eller lika med 720h |
|
Beläggningsvidhäftning |
Per ISO 2819 - inga flagnande, fjällande eller sprickor |
|
Mass Range |
0,5–5,0 kg (anpassad per applikation) |
|
Driftstemperatur |
-40 grader till +150 grader |
|
Kvalitetssystem |
IATF 16949 certifierad tillverkning |
Tillverkningsprocess
|
Etapp |
Nyckelåtgärder |
Kvalitetsportar |
|
Blankning & grovbearbetning |
Q235 stång/smideskärning → grovsvarvning av profil |
Verifiering av materialcertifikat; kontroll av kemisk sammansättning |
|
Precisionsbearbetning |
CNC-svarvning/fräsning → monteringshål och passande ytor |
CMM dimensionell verifiering; ytbesiktning |
|
Ytförberedelse |
Rengöring → avfettning → betningsaktivering |
Ytans renhet; inga oljerester eller fjäll |
|
Zink-Nickelplätering |
Galvanisering → 8–15μm avlagring → silverpassivering |
Beläggningstjocklek (magnetisk mätare); täckningslikformighet |
|
Slutbesiktning |
Visuell inspektion → vidhäftningsprovtagning → saltsprayprovtagning |
ISO 2819 vidhäftning; ISO 9227 korrosionsvalidering |
Kvalitetskontroll
Materialfas
Varje batch åtföljs av brukscertifikat som verifierar Q235-kvalitet, kemisk sammansättning och mekaniska egenskaper. Inkommande dimensioner kontrolleras för att säkerställa tillräckligt bearbetningslager.
01
Bearbetningsfas
Kritiska egenskaper - övergripande profil, monteringshålspositioner och gängspecifikationer - verifieras av CMM per ritning. Ytfinishen inspekteras för att säkerställa korrekt beläggningsvidhäftning.
02
Platteringsfas
Beläggningstjocklek (8–15 μm) mäts på varje batch med hjälp av magnetiska mätare. Täckningslikformigheten inspekteras visuellt på alla ytor - inklusive hål, kanter och gängrötter. Vidhäftningstestning enligt ISO 2819 (tvär-skärnings- eller böjtest) utförs på prov.
03
Slutlig release
Saltspraytestning enligt ISO 9227 utförs på prov per batch - vilket bekräftar mer än eller lika med 144 timmar vitrost och mer än eller lika med 720 timmar rödrost. Dimensionell inspektion utförs av CMM på stickprovsbasis. Visuell inspektion utförs på 100 % av delarna för att säkerställa inga repor, sprickor, porositet, flagning, rostfläckar eller obelagda områden. Fullständig inspektionsdokumentation medföljer varje batch med spårbarhet till råmaterial och produktionsparametrar.
04
Applikationsscenarier
Motorfäste NVH Tuning
Dessa dämpningsmassor, installerade på motorfästen eller intilliggande strukturer, dämpar motorskakningar vid tomgång och låg-fart. Genom att flytta monteringssystemets naturliga frekvens bort från motorns startorderövertoner minskar de strukturburet-bruset som överförs till fordonshytten.
Tillämpningar för transmission och drivlina
Avstämda massor på transmissionshus och differentialhållare absorberar växelnät och torsionsvibrationsenergi, vilket skyddar känsliga drivlinjekomponenter från utmattningsskador orsakade av högfrekventa svängningar.
Subram & Chassi NVH-förfining
Underrams-monterade dämparmassor är inriktade på kroppsskakning och fjädringsresonansfrekvenser. Genom att modifiera det lokala modala beteendet utan omfattande strukturella förändringar bidrar dessa komponenter till övergripande fordonsförfining.
Anpassade tjänster
Frekvensanalys
Utvärdering av ditt fordons NVH-mål och identifiering av kritiska resonansfrekvenser som kräver dämpning
Anpassad massjustering
Massvärde och geometri skräddarsydda för dina specifika frekvensmål (vanligtvis 5–30 Hz för chassi, 30–70 Hz för drivlina)
Monteringsgränssnittsdesign
Hålmönster, trådspecifikationer och passande ytor enligt ditt ritnings- eller monteringsgränssnitt
Beläggningsvalidering
Saltsprayprovning enligt ISO 9227 och vidhäftningstestning enligt ISO 2819 på provbasis
Provstöd
Prototypkvantiteter för fordons-nivå NVH-validering och hållbarhetstestning
Produktionsvolym
Från pilotkörningar till hög-volymproduktion med PPAP-dokumentation
Oavsett om du behöver dämparesonansmassor för NVH-inställning av motorfäste, avstämda masskomponenter för chassiförfining eller zink-nickelpläterade motviktsenheter för korrosions-kritiska underredesapplikationer - ger vårt ingenjörsteam fullt stöd från frekvensanalys och massinställning genom bearbetning, elektroplätering och tillverkning.
Kontakta oss för ditt nya projekt
Populära Taggar: spjällresonansmassa, Kina spjällresonansmassatillverkare, leverantörer, fabrik, Chassi NVH-trimningskomponent, Kraftiga vevstaksbussningar, Lokaliseringsstoppblock, NVH-massa, presspassningsblock och vibrationsdämpare, Tryck i blocket


